
不織布芯地 商業衣料製造において最も広く使用されている生地補強材です。シェル生地を安定させ、ドレープを制御し、摩耗や繰り返しの洗濯でも形状を保持します。これらすべてを織り芯材の数分の一のコストで実現します。糸の準備、製織、仕上げが必要な織物素材とは異なり、不織布芯地は繊維ウェブから直接製造されるため、軽量で調達が早く、あらゆる方向で一貫性が保たれます。
The choice of non woven interlining directly affects how a garment looks, feels, and performs in production.間違った重量、接着方法、または接着システムを選択すると、気泡、裏写り、硬さ、または層間剥離が発生する可能性があります。このガイドでは、不織布芯地の主な種類、それを外生地や最終用途に合わせる方法、自信を持って仕様書を作成できるように融着時に確認すべきことについて説明します。
What Is Non Woven Interlining?
不織芯地は、織ったり編んだりするのではなく、機械的、熱的、または化学的プロセスによって結合されたステープル繊維またはフィラメント繊維から作られた平らで柔軟なシートです。繊維は最初に緩いウェブに配置され、次に圧縮されて必要な厚さと密度が得られます。 Polyester is the most common raw material because of its dimensional stability and resistance to washing;特定の手触りと持続可能性の要件を満たすために、ポリアミド、ビスコース、リサイクル コットンも使用されています。
The key difference from woven interlining comes down to structure:
- 織物芯地 has interlaced warp and weft yarns, which gives it high tensile strength but also creates a grain direction. It behaves differently on the bias than on the straight grain.
- 不織布芯地 木目方向はありません。 Its properties are nearly isotropic, meaning the reinforcement behaves the same way regardless of cutting angle.
この等方性は実際的な利点です。パターンピースを互いに近づけて入れ子にすることができ、融着中にバイアス歪みが生じるリスクがなく、切断端が衣服の内側でほつれることもありません。トレードオフとして、不織布芯地は一般に同等の織物構造よりも強度と伸びが低いため、ステッチボンドや PP-TPU などの強化不織布タイプが指定されない限り、高い連続応力にさらされる領域には推奨されません。
可融用途の場合、不織布芯地はポリアミド (PA)、ポリエステル (PES)、エチレン酢酸ビニル (EVA) などの熱可塑性接着剤でコーティングされます。 The adhesive melts during fusing and locks onto the shell fabric.ベースウェブが均一であるため、接着ドットが表面全体に均一に分布し、不規則に織られた基材と比較して、表面生地に目に見える跡が残る可能性が低くなります。
不織布芯地の主な種類
Different production routes create very different interlining behavior. Five types dominate the garment industry today:
1. Chemical-Bond Nonwoven Interlining
Fibers are sprayed or saturated with an acrylic or latex binder, then dried and cured in an oven. The binder locks the fibers together at their crossing points.この方法により、柔らかくしなやかでドレープ性に優れた芯地が得られるため、シャツの襟、袖口、軽量ドレスの身頃によく使用されます。 It can be manufactured with a water-based binder system that keeps VOC emissions low, and it accepts dot coating well for fusible versions.
2. サーモボンド不織布芯地
サーモボンド不織布芯地には低融点複合繊維が使用されており、スルーエアオーブンまたは加熱カレンダー上で加熱すると柔らかくなり、融合します。 No chemical binder is added, so the result is exceptionally clean, uniform, and dimensionally stable.このタイプは化学結合よりも若干パリッとした手触りがあり、しわを保持する必要がある構造的なフロント、ウエストバンド、アウター パーツの有力な候補となります。また、一部のラテックス接着ウェブよりもドライクリーニングに対する耐性も優れています。
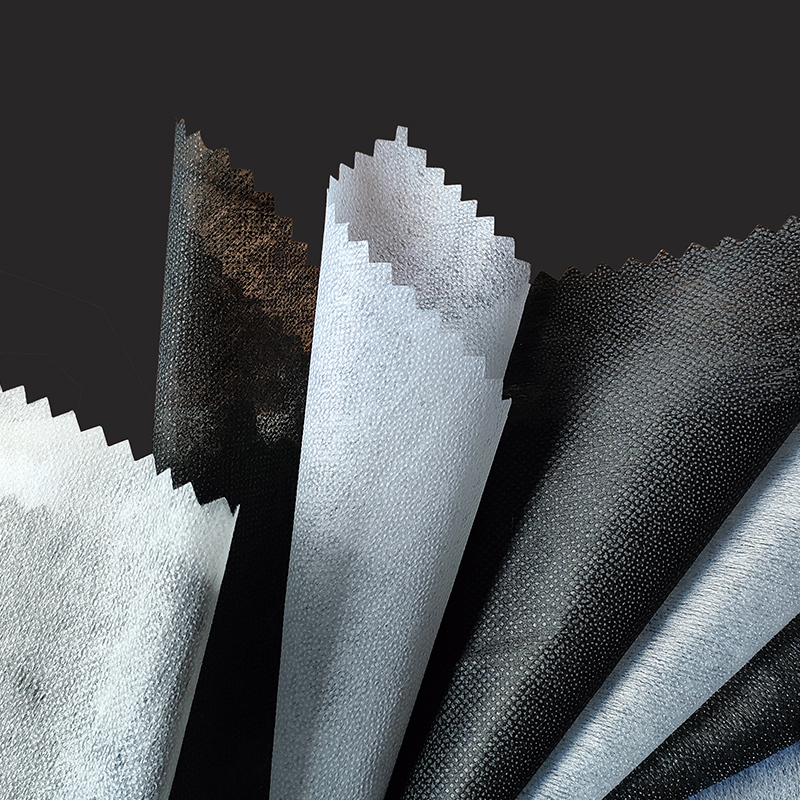 Thermobond Nonwoven Interlining for Structured Garment Parts This heat-fused nonwoven interlining uses low-melt bicomponent fibers for a clean, uniform hand and dimensional stability.構造的なフロント、ウエストバンド、アウターウェアに適しており、ラテックス接着ウェブよりも優れたドライクリーニング耐性を備えています。 製品を見る→
3. ステッチボンド不織布芯地
繊維ウェブは、ウェブを通る縦編みステッチのシステムによって強化されています。このステッチは、純粋に接着されたウェブでは達成できない高い引張強度と弾性回復力を提供します。ステッチボンド芯地は、生地に合わせて動き、永久的な歪みなく形状に戻るため、ニットウェア、ジャージ生地、伸縮性が期待される衣類にとって信頼できる選択肢です。
4.PPスパンボンド不織布芯地
連続したポリプロピレンフィラメントを押し出し、ランダムなウェブ状に配置し、熱と圧力によって接着します。スパンボンド ポリプロピレンは重量の割に強度があり、本来の耐水性があり、ほとんどの化学物質に対して耐性があります。ヘアキャンバスを大量に織らずに、硬くて丈夫な補強が必要なアウターウェア、帽子、スポーツウェア、産業用作業服に広く使用されています。
5.PP-TPU弾性芯地
This is a composite of polypropylene nonwoven base combined with thermoplastic polyurethane (TPU) film or elastic filaments.一方向または両方向に制御されたストレッチを提供し、たるむことなく回復します。 PP-TPU 弾性芯地は、ウエストバンド、ネックライン、袖の開口部、および縫い目が体に合わせて伸びてきれいに戻る必要があるパフォーマンス アパレルに指定されています。
| 種類 | 接着方法 | 標準的な重量 | ベストアプリケーション |
|---|---|---|---|
| 化学結合 | アクリルまたはラテックスバインダー | 25~80gsm | シャツ、ワンピース、ブラウス |
| サーモボンド | 低融点繊維融着 | 30~120gsm | 構造的なフロント、ウエストバンド |
| ステッチボンド | たて編みステッチ | 60~180gsm | ニットウェア、ストレッチウェア |
| PPスパンボンド | 熱カレンダー接着 | 40~150gsm | Outerwear, caps, workwear |
| PP-TPU弾性 | TPU film or elastic lamination | 70~200gsm | Waistbands, performance wear |
可融性芯地と非可融性不織布芯地: どちらが必要ですか?
短い答え: 生産ラインに融着プレスがあり、外側の生地が熱と圧力に耐えられる場合は、可融性を選択してください。合成繊維やビーズシルクなどの熱に弱い生地を扱う場合、または衣服に最大限の通気性が必要な場合は、非融着(縫い付け)を選択してください。
可融性不織布芯地は片面に熱可塑性接着剤のコーティングを施しています。 During fusing at 140–160°C, 2–4 bar pressure, and 12–18 seconds, the adhesive melts and bonds the interlining to the shell fabric.接着は瞬時かつ均一であるため、芯地を所定の位置に縫い付ける場合と比べて、生産が大幅にスピードアップし、人件費が削減されます。
非接着芯地には接着剤がありません。縫い目または緩めのキルティングによって、別の層として生地に縫い付けられます。外側の生地にコーティング、熱可塑性の表面、または融着プロセスによって潰れたり溶けたりする可能性のある繊細な織りがある場合は、縫い込み芯地を使用する方が安全な選択です。 It is also used in haute couture where the artisan wants maximum control over the garment structure.
| 因子 | 可融性 | 非可融性 |
|---|---|---|
| 接着剤 | PA, PES, EVA, or TPU dot coating | なし |
| アプリケーション | 熱と圧力による融着プレス | 縫製とかキルティングとか |
| 速度 | High, suitable for mass production | 低コスト、労働集約型 |
| こんな方に最適 | コットン、ウール混紡、合成繊維 | Sheer silks, coated fabrics, couture |
| 制限事項 | Heat can stiffen or mark some fabrics | 縫製時間が追加されます。 can pucker if not matched |
融着プレスはすでにほとんどの縫製工場で標準装備されているため、商業的には可融性不織布芯地が体積の大部分を占めています。サンプル作成や熱に耐えられない特殊な生地用に、非融着芯地を少量在庫しておきます。
適切な不織布芯地を選択する方法
Selection starts with the shell fabric and ends with a fusing trial. Work through these five checks in order:
- 重さを合わせます。 Weigh your shell fabric in grams per square meter (gsm).軽量または中厚手の不織布芯地は、通常、柔らかい補強のためにシェル生地の重量の 30 ~ 60 パーセントにする必要があります。襟や袖口などの構造的な領域の場合は、70 ~ 100 パーセントまで上げます。 120 gsm のシェル生地の場合、通常は 40 ~ 70 gsm の芯地が安全です。 250 gsm のアウター生地の場合は、100 ~ 180 gsm を検討してください。
- ドレープ ターゲットを定義します。 A crisp, domed collar needs a thermo-bond or chemical-bond interlining with a firm finish.柔らかく、流れるようなブラウスには、低重量の化学結合芯地が必要です。芯地をシェル生地に押し付けて自然に下ろします。組み合わせは互いに争うのではなく、1 つのレイヤーとして移動する必要があります。
- Confirm fusing parameters. 確立されたメーカーが製造した標準的な可融性不織布芯地は、140 ~ 160°C、2 ~ 4 bar、12 ~ 18 秒でよく融着します。 If your fusing press operates at a lower temperature or shorter cycle, ask your supplier for a low-temperature adhesive variant.
- 取り消し線と裏写りをテストします。 Place a fused sample in front of a light box. No adhesive dots should be visible on the face.冷えた後、芯地を手で剥がします。 the shell fabric should tear or stretch before the adhesive bond releases.
- 洗浄動作を確認します。 サンプルを融合し、顧客が使用する温度で定期的な 1 回の洗浄サイクルを実行します。 Measure delamination, bubbling, and shrinkage. If the interlining shrinks more than 2 percent while the shell shrinks only 0.5 percent, the garment will pucker at the seams.
 ストレッチ生地用 PP TPU 弾性芯地 この軽量ニット芯地は、レギンスやスポーツブラなどの中厚手のストレッチ素材と組み合わせることで、高い弾性、優れた回復性、強力なホールド力を実現します。シェル生地と一緒に動く必要があるパフォーマンスウェア用の芯地を選択するときに役立ちます。 製品を見る→
定着トライアルをスキップしないでください。 Manufacturers provide recommended settings, but every shell fabric has its own surface chemistry, porosity, and moisture regain. A trial run of 30 centimeters is enough to reveal whether the interlining and fabric are compatible before you commit an entire production lot.
衣料品生産における主な用途
不織布芯地はほぼすべての衣類カテゴリーに使用されていますが、性能要件は最終用途に応じて変化します。
シャツとブラウス
襟、カフス、前立て、ボタンスタンドには、洗濯しても型崩れしにくく、パリッとした安定感のある芯地が求められます。 Thermo-bond and chemical-bond nonwoven interlinings in the 40–80 gsm range are the standard choice.シャツ本体よりも早く縮む衿は先端が丸まってしまうため、芯地は縮みに耐えなければなりません。
スーツ、ジャケット、テーラードコート
フロントパネルとラペルには伝統的に織られた毛芯が使用されていますが、ハーフキャンバスやフルフュージョン構造では不織布バージョンが指定されることが増えています。 A thermo-bond nonwoven with 90–140 gsm weight gives the neccessary substance for a lapel roll without the higher cost of woven wool blends.胸部には着用時の回復性を保つステッチボンド不織布を使用しています。
ニットウェアとセーター
ニットウェアのネックライン、アームホール、肩の縫い目には、生地に合わせて伸び、垂れることなく回復する芯地が必要です。ステッチボンド芯地と PP-TPU 弾性芯地は、多方向の応力に耐え、オーバーロックミシンでニットを縫い合わせるときにしわが寄らないため、ここでは好まれます。
アウターウェアとパフォーマンスアパレル
防水ジャケット、ウィンドブレーカー、テクニカル シェル ガーメントには、湿気を吸収せず、雨や結露にさらされても剥離しないため、PP スパンボンド不織布芯地が使用されています。 The interlining must also tolerate low-temperature fusing so the waterproof membrane on the shell fabric is not damaged.
刺繍と飾りステッチ
不織布芯地は刺繍安定剤としても機能します。切り離し、切り取った水溶性不織布の裏地は、高速ステッチ中に生地をサポートし、その後除去またはトリミングされます。この製品群は技術的には不織布であり、芯地と同じ生産ラインを共有しているため、多くの衣服付属品サプライヤーは両方を同じパートナーから調達しています。
不織布芯地の製造方法
生産手順を理解すると、工場での品質問題のトラブルシューティングに役立ちます。完全な 不織布芯地の製造工程 ファイバーを開いてクリーニングすることから始まり、次の順序に従います。
- ウェブ形成。 洗浄されたステープルファイバーはカーディングまたはエアレイドされて均一なウェブになります。 PPスパンボンドなどのフィラメント製品を押出機から直接繰り出します。
- ボンディング。 ウェブは、化学結合剤の飽和、低融点繊維の熱活性化、または機械的なニードリング/ステッチングなど、上記の方法のいずれかによって強化されます。
- コーティング(可溶タイプ用)。 ペーストドットまたはスキャッターコーティングヘッドを使用して、熱可塑性接着剤を片面にドットパターンで塗布します。シェルの生地や溶着条件に合わせてドットのサイズやピッチを選択します。
- 仕上げ中。 コーティングされたウェブは乾燥チャンバーを通過し、次に最終的な厚さと滑らかさを固定するカレンダーを通過します。
- 検査。 ロールは、スリットして梱包する前に、コーティングの均一性、ウェブ重量、引張強度を検査されます。
信頼できるメーカーは、gsm、コーティングの種類、ドット密度、定着ウィンドウ、収縮率、および剥離強度をリストした技術データシートを各ロールに提供します。これらのパラメータは、生産チームと共有する仕様シートに記載する必要があります。
よくある欠陥とその防止方法
芯地に関する苦情のほとんどは、融着パラメータまたは芯地仕様の誤りに遡ります。以下の表は、工場現場で最もよく見られる欠陥と実際の修正手順を示しています。
| 欠陥 | 典型的な原因 | 訂正 |
|---|---|---|
| 気泡またはエアポケット | 圧力または融着時間が不十分です。シェル生地の湿気 | 圧力を 0.5 bar 増加します。定着時間を 3 秒延長します。生地を事前に乾燥させます |
| 顔に接着剤の点が見える | コーティング重量が高すぎる。融着温度が接着範囲を超えています | より低いコーティング重量を指定します。気温を10℃下げる |
| 洗浄後の剥離 | ケアラベルの接着剤クラスが間違っています | 水洗いにはPA接着剤を使用してください。ドライクリーニング用PES接着剤 |
| 縫い目部分のしわ | 芯地はシェル生地よりも高い収縮率 | 防縮芯地をリクエストしてください。データシートの収縮値を確認してください |
| 硬くて板状の手触り | 芯地の重量がシェル生地に対して高すぎる | 次に低い gsm 範囲に下げてドレープを再テストします |
環境と持続可能性への配慮
現在、バイヤーとコンプライアンス チームは、価格や納期だけでなく、環境パフォーマンスについても芯地サプライヤーを評価しています。不織布芯地を調達する際には、次の 3 つの領域に注意する必要があります。
- リサイクル繊維含有量。 リサイクル ポリエステルとリサイクル コットンは、性能に目立った変化を与えることなく、多くの不織布芯地構造においてバージン繊維を置き換えることができます。 50 ~ 80 パーセントのリサイクル繊維で作られた製品は、衣服に埋め込まれた二酸化炭素排出量を削減します。
- 水溶性のオプション。 冷水可溶性および温水可溶性の不織布製品により、刺繍作業時に剥がした裏紙の廃棄物の廃棄が不要になります。裏地は洗浄プロセスで完全に溶解するため、工場および消費者レベルでの固形廃棄物が削減されます。
- バインダーと接着剤の化学。 一部のケミカルボンド不織布芯地は依然として溶剤ベースのバインダーに依存しています。水ベースのアクリルまたは溶剤を含まない配合については、サプライヤーにお問い合わせください。これらの製品は、より厳格な化学物質管理要件を満たし、切断室の室内空気の質を改善します。
 高温耐性を備えたケミカルボンド不織布芯地 主にポリエステルで作られており、オプションでビスコースも使用できるこの芯地は、260°C までの高温カーディングに耐えます。衣服の裏地やフィルター素材に適したさまざまな感触と吸収性レベルがあり、エネルギー節約のために低い定着温度を提供します。 製品を見る→
核融合エネルギーも方程式の一部です。より低い融着温度の芯地は電力を節約し、敏感な生地への熱損傷のリスクを軽減します。 160°C ではなく 140°C で一貫したコーティング品質を実証できるサプライヤーは、1 年間の生産を通じて目に見える持続可能性の利点をもたらします。
よくある質問
織芯地と不織布芯地の違いは何ですか?
織芯地は、たて糸とよこ糸を交絡させることによって製造され、これにより、明確な繊維方向、高い引張強度が得られ、ウールのスーツなどの厚手の生地をサポートする能力が得られます。不織布芯地は繊維を直接接着して作られています。木目がなく、軽量かつ低コストで、ほつれにくく、どの方向でも同じように動作します。軽量および中厚手の衣類の場合、通常は不織布の芯地が商業的に適しています。
不織布芯地は伸縮性のある生地にも使用できますか?
はい、ただし適切な構造が必要です。標準的なケミカルボンドまたはサーモボンド不織布は伸縮性に限界があり、生地の動きが制限されます。ストレッチ素材の場合は、ステッチボンド不織布芯地またはPP-TPU弾性芯地をご指定ください。これらは生地に合わせて伸びて元の寸法に戻るように設計されており、肩やウエストバンドなどのストレスポイントでの気泡や歪みを防ぎます。
不織布芯地を融着させるにはどのくらいの温度を使用すればよいですか?
標準的なポリエステルおよびポリアミドの可融性不織布芯地は、140 ~ 160 ℃、滞留時間 12 ~ 18 秒、圧力 2 ~ 4 bar でよく融着します。表面の染料、仕上げ、水分含有量が結合の形成に影響を与えるため、サプライヤーのデータシートで推奨設定を常に確認し、実際のシェル生地でトライアルを実行してください。
芯地の模様が生地の表面に現れるのはなぜですか?
裏写りは、芯地重量がシェル生地に対して高すぎる場合、接着剤コーティングが重すぎる場合、または融着温度が推奨範囲を超えて接着剤が細孔を通って溶ける場合に発生します。 gsm の低い芯地またはより細かいドット コーティングに切り替え、ライト ボックスの下でマークが消えるまで定着温度を 5°C ずつ下げます。
衣類の正しい芯地重量を計算するにはどうすればよいですか?
まずはシェル生地の重量(gsm)から始めます。柔らかく滑らかなドレープを実現するには、シェル生地の gsm の 30 ~ 60% の範囲の芯地を選択してください。襟、袖口、ウエストバンドなど、明確な構造が必要な領域の場合は、70 ~ 100 パーセントを選択します。次に、サンプルを融合し、承認された基準に照らして手触りと外観を評価して確認します。
不織布芯地は繰り返しの洗濯やドライクリーニングに耐えられますか?
接着剤のクラスがケアプロセスに適合していれば、その通りです。ポリアミド (PA) 接着剤は水洗いの標準です。ポリエステル (PES) 接着剤はドライクリーニング溶剤に耐性があります。芯地ベースも、シェル生地と互換性のあるレベルまで事前に収縮させる必要があります。サプライヤーに収縮値を問い合わせ、大量生産の前に溶融サンプルで 1 回の洗浄テストを実行してください。


